









Razmagnetiziranje metalnih dijelova u praksi
Ako se čelični dio nakon brušenja ponaša kao slab magnet, to nije kuriozitet nego stvaran proizvodni problem. Strugotine se lijepe na funkcionalne površine, mjerenja variraju, pri montaži se zadržavaju sitne čestice, a pri automatiziranoj manipulaciji nastaju odstupanja koja se nepotrebno dugo traže. Zato je demagnetizacija metalnih dijelova u mnogim pogonima standardna operacija, a ne dodatak.
Zaostali magnetizam nastaje češće nego što se pretpostavlja. Pojavljuje se nakon brušenja, tokarenja, glodanja, prešanja, nakon magnetske defektoskopije te nakon manipulacije jakim permanentnim magnetima ili elektromagnetskim steznim uređajima. Kod nekih dijelova ne smeta. Kod preciznih komponenti, ležajnih dijelova, kalupa, alata, osovina ili tankostijenih odljevaka može utjecati na kvalitetu i stabilnost procesa.
Kada je razmagnetiziranje metalnih dijelova stvarno potrebno
Najčešća pogreška je pretpostavka da svaki magnetizirani dio treba automatski razmagnetizirati. U praksi to ovisi o daljnjoj uporabi. Ako dio ide u okruženje gdje magnetsko polje ne utječe na funkciju ni čistoću površine, zahvat možda nije potreban. Međutim, ako slijedi precizno mjerenje, površinska obrada, montaža ili pakiranje osjetljivih komponenti, zaostali magnetizam obično je nepoželjan.
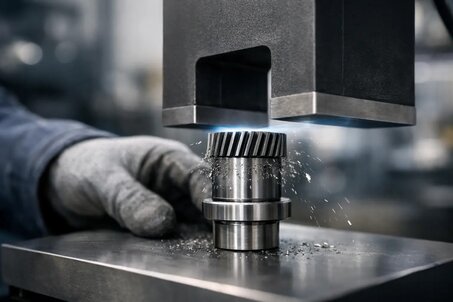
Tipičan znak su metalne čestice koje se lijepe na površinu nakon obrade ili pranja. Dio može izgledati čist, ali fini metalni prah ostaje u rupama, utorima ili na brtvenim površinama. To je posebno kritično tamo gdje se radi s malim tolerancijama ili gdje kontaminacija može skratiti vijek trajanja sklopa.
Dodatni problem javlja se kod mjerenja. Neke metode mjerenja i senzori osjetljivi su na zaostalo magnetsko polje. Ako se dijelovi odlažu blizu jedan drugome, mogu međusobno utjecati ili privlačiti fine feromagnetske nečistoće iz okoline. Rezultat je nestabilnost koju nije moguće riješiti samo temeljitijim pranjem.
Zašto se dijelovi magnetiziraju i bez izravnog kontakta s magnetom
Feromagnetski materijali, osobito čelici i neki lijevovi, reagiraju na vanjsko magnetsko polje promjenom orijentacije svojih magnetskih domena. Ako je polje dovoljno jako ili djeluje ponavljano, dio te orijentacije ostaje i nakon uklanjanja izvora polja. To nazivamo remanencijom, odnosno zaostalim magnetizmom.
U praksi do toga dolazi na više načina. Značajan utjecaj ima magnetsko stezanje tijekom obrade, kontrola pukotina, kontakt sa separatorima ili manipulacijskim sustavima, ali i sama obrada, pri kojoj je materijal lokalno izložen mehaničkom i toplinskom opterećenju. Kod dugih ili tankih dijelova može se očitovati i orijentacija u Zemljinom magnetskom polju, iako to obično nije glavni uzrok problema.
Važno je naglasiti da ne postoji univerzalna granica iznad koje je dio „previše magnetičan“. Odluku određuju materijal, oblik, veličina, sljedeći tehnološki korak i zahtijevana osjetljivost aplikacije. Zato se razmagnetiziranje uvijek procjenjuje u kontekstu konkretne proizvodnje.
Kako funkcionira razmagnetiziranje metalnih dijelova
Princip je tehnički jednostavan, iako izvedba mora biti pravilno podešena. Cilj nije promijeniti polaritet dijela, nego postupno smanjiti uređenost magnetskih domena kako bi se zaostalo polje približilo što nižoj vrijednosti.
Najčešća metoda koristi izmjenično magnetsko polje čiji se učinak postupno smanjuje. Dio se pomiče kroz polje ili se intenzitet polja smanjuje tijekom vremena. Time se magnetske domene više puta preusmjeravaju i njihova konačna orijentacija se raspršuje. Ako je proces pravilno izveden, zaostali magnetizam pada na prihvatljivu razinu.
Kod jednostavnih dijelova rezultat je stabilan i ponovljiv. Kod masivnih dijelova, složenih geometrija ili materijala s većom koercitivnošću razmagnetiziranje može biti zahtjevnije. Ponekad jedan prolaz nije dovoljan pa je potrebno prilagoditi proces prema geometriji i smjeru početne magnetizacije.
Metode i uređaji prema tipu proizvodnje
U pojedinačnoj ili servisnoj praksi koriste se stolni i prijenosni uređaji za razmagnetiziranje. Prikladni su za alate, manje dijelove, kalupe, noževe ili komponente koje treba obrađivati tijekom proizvodnje ili održavanja. Prednost je fleksibilnost, a ograničenje manji radni prostor i manja učinkovitost kod većih ili debljih dijelova.
U proizvodnji se češće koriste protočni demagnetizatori. Dio prolazi kroz zavojnicu ili radnu zonu, a razmagnetiziranje se može uključiti izravno u proizvodni tok – nakon obrade, prije mjerenja, prije pranja ili prije montaže. Takvo rješenje je pogodno tamo gdje su važni ponovljivost i kratak takt.
Posebnu skupinu čine rješenja za duge šipke, cijevi, osovine i profile. Kod njih je presudan smjer magnetizacije i način kretanja kroz polje. Ako konfiguracija nije odgovarajuća, razmagnetiziranje može biti djelomično ili neravnomjerno. U praksi nije dovoljno birati uređaj samo prema dimenziji otvora – važni su i materijal, masa, debljina stijenke i tražena razina zaostalog magnetizma.
Što najviše utječe na rezultat
Najveći utjecaj ima materijal. Niskougljični čelici obično se lakše razmagnetiziraju nego kaljeni ili legirani materijali. Važna je i geometrija dijela. Oštri rubovi, dugi tanki oblici i lokalno masivni presjeci uzrokuju neravnomjernu raspodjelu polja, što otežava proces.
Značajan je i uzrok magnetizacije. Dio koji je bio u kontaktu sa snažnim permanentnim magnetom ili je magnetiziran pri kontroli pukotina može zahtijevati drugačije postavke nego komponenta sa slabim zaostalim magnetizmom nakon brušenja. Razliku čini i orijentacija dijela u uređaju te brzina prolaska kroz radnu zonu.
Posebna tema je manipulacija nakon razmagnetiziranja. Ako dio prođe ispravan proces, ali se zatim stavi na magnetski stol ili u blizinu jakog polja, problem se može vratiti. Zato razmagnetiziranje treba biti dio tehnološkog procesa, a ne izolirani zahvat na kraju.
Mjerenje zaostalog magnetizma bez nagađanja
U tehničkim aplikacijama nije dovoljno reći da dio „više ne privlači strugotine“. Takva provjera može biti orijentacijska, ali nije dovoljna gdje je potrebna ponovljivost. Zaostali magnetizam se mjeri, najčešće pomoću gausmetra ili teslametra s odgovarajućom sondom.
Važno je znati gdje mjeriti. Ključna su funkcionalna mjesta, rubovi, rupe ili zone stezanja. Jedna slučajna vrijednost ne mora značiti ništa. Ako proces treba biti pouzdan, potrebno je definirati mjerne točke, dopuštene vrijednosti i uvjete manipulacije prije i nakon mjerenja.
Gdje se razmagnetiziranje najčešće podcjenjuje
Prvo područje je precizna obrada i brušenje. Dio može biti unutar tolerancije, ali zaostali magnetizam uzrokuje probleme u sljedećem koraku. Drugo područje je montaža sklopova s ležajevima, brtvama ili finim mehanizmima, gdje metalne čestice značajno povećavaju rizik od prijevremenog trošenja.
Često se podcjenjuje i servis i održavanje. Alati, stege, čeljusti ili izmjenjivi pribori izloženi su magnetskom polju i s vremenom počnu vezati nečistoće. Rezultat nije samo manja čistoća, nego i lošija ponovljivost i veća stopa grešaka.
Zaključak
Razmagnetiziranje metalnih dijelova nije složen proces ako se procjenjuje prema stvarnoj primjeni. Kada se uzmu u obzir materijal, oblik, izvor magnetizacije i način kontrole rezultata, to postaje učinkovit korak koji smanjuje kontaminaciju, stabilizira mjerenje i pomaže održati kvalitetu proizvodnje bez nepotrebnih zastoja.