









Magnetski stezač za brušenje u praksi
Kod brušenja ravnih dijelova odlučuju desetinke milimetra i ponovljivost. Ako se obradak tijekom stezanja pomiče, podiže ili ne prianja ravnomjerno po cijeloj površini, rezultat se vrlo brzo očituje na kvaliteti površine, paralelnosti i vremenu potrebnom za završetak operacije. Upravo tu magnetski stezni uređaj za brušenje ima svoje jasno mjesto – omogućuje brzo, stabilno i ponovljivo stezanje bez mehaničkih čeljusti i nepotrebnog podešavanja.
Za radionice i proizvodnju to nije samo pitanje udobnosti rada. Pravilno odabran uređaj utječe na točnost brušenja, iskorištenje stroja i sigurnost rada. Istovremeno, ne postoji jedno rješenje za sve slučajeve. Presudni su materijal obratka, njegove dimenzije, debljina, oblik i karakter same operacije.
Kada magnetski stezni uređaj za brušenje ima najviše smisla
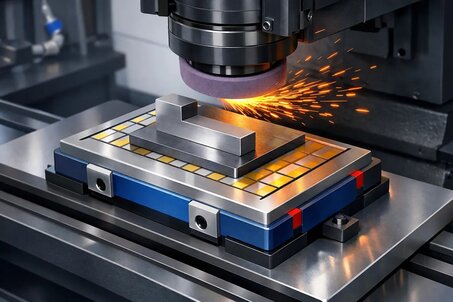
Magnetsko stezanje najbolje se primjenjuje tamo gdje je potrebno učvrstiti feromagnetski obradak po cijeloj kontaktnoj površini, a istovremeno ostaviti gornju stranu slobodno dostupnu za brušenje. To je ključna prednost u odnosu na klasično mehaničko stezanje koje često zauzima prostor, stvara lokalna naprezanja ili otežava precizno pozicioniranje tanjih dijelova.
U praksi se radi ponajprije o brušenju ploča, prirubnica, podložaka, noževa, vodilica, otkivaka i preciznih strojnih dijelova. Prednost je brzo postavljanje komada, jednostavnije rukovanje i dobra ponovljivost u serijskoj proizvodnji. Ako operater svakodnevno steže desetke sličnih dijelova, razlika u vremenu je značajna.
Važno je i to da magnetska sila djeluje po površini. Uz pravilno odabranu raspodjelu polova i dovoljnu kontaktnu površinu, obradak se ne deformira kao kod točkastog mehaničkog stezanja. To je posebno važno kod tanjih dijelova, gdje neodgovarajuće stezanje može izobličiti konačnu geometriju već prije prvog zahvata brusnog kotača.
Kako funkcionira magnetski stezni uređaj pri brušenju
S tehničkog gledišta radi se o steznoj ploči u kojoj se stvara i upravlja magnetskim tokom. Tok prolazi kroz radnu površinu i zatvara se preko obratka. Ako je obradak izrađen od odgovarajućeg feromagnetskog materijala i ima dovoljnu kontaktnu površinu, nastaje stezna sila koja ga drži na stolu tijekom obrade.
Razlika između pojedinih rješenja prvenstveno je u tome kako se magnetsko polje stvara i kako se njime upravlja. U praksi se susreću trajni, elektropermanentni i elektromagnetski sustavi. Svaki od njih ima svoje mjesto.
Trajni magnetski stezni uređaj je mehanički jednostavan, pouzdan i ne zahtijeva stalno napajanje. To je prednost u standardnim radioničkim uvjetima gdje se očekuje jednostavno rukovanje i niski zahtjevi održavanja. Elektromagnetsko rješenje omogućuje jednostavno upravljanje i u nekim primjenama vrlo dobro prilagođavanje procesa, ali zahtijeva električno napajanje i odgovarajuće sigurnosne mjere. Elektropermanentni sustav kombinira prednosti oba pristupa, ali je obično tehnički i financijski zahtjevniji.
Trajni, elektromagnetski ili elektropermanentni tip
Kod brušenja nije presudan samo način aktivacije. Vrlo je važna i raspodjela polova radne površine. Za manje i tanje dijelove obično je prikladniji fino-polužni magnetski stezni uređaj jer bolje raspoređuje magnetski tok na manjoj površini i poboljšava držanje manjih obradaka. Kod većih i masivnijih dijelova može biti prikladniji standardni raspored polova koji osigurava dovoljno prianjanje bez nepotrebnih kompromisa.
Ako se u proizvodnji bruse vrlo tanki dijelovi, izbor treba pažljivo procijeniti. Što je obradak tanji, to se magnetski tok teže pouzdano zatvara. Rezultat može biti slabije držanje ili lokalno podizanje. U takvim slučajevima pomažu polni nastavci, tehnološke podloške ili promjena načina rasporeda više komada odjednom.
Pri odabiru stoga nije dovoljno gledati samo deklariranu maksimalnu steznu silu. Ona je važna, ali sama po sebi ne pokazuje kako će se ploča ponašati kod konkretnog obratka, njegove debljine i uvjeta brušenja.
Na što se usredotočiti pri odabiru
Najčešća pogreška je odabir prema dimenziji stola bez procjene stvarne primjene. Dimenzija steznog uređaja mora odgovarati stroju, ali jednako su važni tip obradaka, materijal i radni režim.
Prvi parametar je materijal. Magnetski stezni uređaj namijenjen je feromagnetskim materijalima. Kod nekih nehrđajućih čelika, lijevanog željeza ili toplinski obrađenih dijelova ponašanje može varirati ovisno o sastavu. Ako je materijal na granici, preporučljivo je unaprijed provjeriti stezanje.
Drugi parametar je debljina obratka. Vrlo tanki dijelovi ponašaju se drugačije od masivnih blokova. Često vrijedi da tanak dio s velikom površinom drži bolje nego debeo dio s malom kontaktnom površinom, ali to nije pravilo bez iznimki. Važna je i ravnost kontaktne površine. Ako je površina valovita, zaprljana ili ima srhove, učinkovitost stezanja se smanjuje.
Treće područje je tip brušenja. Fino završno brušenje ima drugačije zahtjeve od agresivnijeg skidanja materijala. Ako proces generira veće bočne sile ili vibracije, potrebno je osigurati dovoljnu rezervu stezne sile i stabilno pozicioniranje obratka.
Važna je i točnost same radne površine uređaja. Paralelnost, ravnost i kvaliteta površine ključni su za brušenje. Ako se očekuje precizan rezultat, baza mora biti jednako precizna kao i sam proces.
Gdje nastaju problemi u praksi
Magnetsko stezanje je pouzdano, ali ne bezuvjetno. Problemi obično ne nastaju u samom uređaju, već u nepravilnoj uporabi. Vrlo čest problem je zaprljana radna površina. Brusni mulj, fina prašina, metalne čestice ili sitni srhovi stvaraju razmak između ploče i obratka. Time se smanjuje učinkovitost magnetskog toka i obradak ne leži ravnomjerno.
Druga pogreška je oslanjanje samo na magnetsku silu bez mehaničkog graničnika tamo gdje postoji rizik uzdužnog pomaka. Magnet drži obradak prema površini, ali ovisno o sili brušenja i geometriji mogu nastati i bočne sile.
Posebnu kategoriju čine temperaturni utjecaji. Brušenje stvara toplinu, a njezin učinak ovisi o intenzitetu procesa, hlađenju i materijalu. Visoke temperature mogu negativno utjecati na točnost, a u ekstremnim slučajevima i na magnetski sustav.
Održavanje i servis
Čak i kvalitetan magnetski stezni uređaj zahtijeva redovitu kontrolu. Površina mora biti čista, bez metalnih ostataka, mulja i emulzije. Oštećena ili zapuštena površina smanjuje učinkovitost i točnost.
Potrebno je pratiti stanje mehanizma, brtvljenja i geometrije. Kod elektromagnetskih i elektropermanentnih sustava kontrolira se i električni dio.
Kada nije pravi izbor
Magnetsko stezanje nije univerzalno rješenje. Kod nemagnetskih materijala, malih kontaktnih površina ili složenih oblika prikladnija su druga rješenja.
Treba razlikovati između „drži“ i „drži stabilno“. U graničnim slučajevima testiranje je sigurnije od oslanjanja na tablične vrijednosti.
Što donosi pravilno rješenje
Ispravno odabran sustav smanjuje vrijeme pripreme, poboljšava pristup i povećava ponovljivost. Smanjuje zastoje i povećava predvidljivost procesa.
Najbolji rezultat dolazi iz kombinacije tehnologije, obratka i održavanja.
Kod brušenja mnogi problemi izgledaju kao kvar stroja, iako počinju već kod stezanja. Zato magnetski stezni uređaj treba promatrati kao aktivni dio procesa, a ne kao dodatak.