









Glodalni magnet na CNC stroju: kada se isplati
Ako se tijekom glodanja stalno gubi vrijeme na mehaničko stezanje, CNC magnetski stezni uređaj za glodanje često je jedno od prvih rješenja za skraćenje pripreme proizvodnje bez utjecaja na kvalitetu obrade. To, međutim, ne vrijedi automatski za svaki komad, svaki materijal niti svaku operaciju. Kod magnetskog stezanja odlučuju detalji – od permeabilnosti materijala preko debljine obratka do karaktera rezne sile i geometrije kontaktne površine.
Što CNC magnetski stezni uređaj za glodanje stvarno rješava
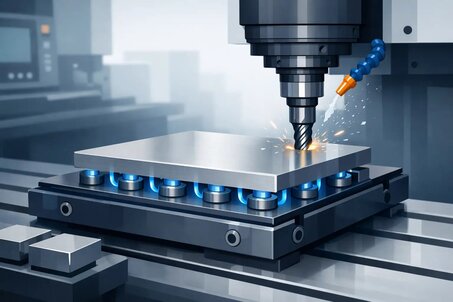
U praksi se ne radi samo o tome da je obradak učvršćen bez stege. Stvarna prednost je u pristupu većem dijelu komada iz jedne operacije stezanja, kraćem vremenu pripreme i ponovljivosti. U serijskoj proizvodnji to znači manje vremena manipulacije, a u pojedinačnoj proizvodnji jednostavnije postavljanje složenijih oblika.
Magnetsko stezanje također uklanja dio mehaničkih prepreka u radnom prostoru. Alat ima bolji pristup rubovima i površinama, što je posebno važno kod završnih operacija ili pri obradi tanjih ploča. Prednost je i manji rizik od lokalne deformacije, koja može nastati kod preagresivnog mehaničkog stezanja.
To ne znači da magnet može zamijeniti sve ostale načine stezanja. Kod velikih bočnih sila, malih kontaktnih površina ili neferomagnetskih materijala mehaničko ili kombinirano stezanje i dalje ima svoje mjesto.
Kada CNC magnetski stezni uređaj ima najviše smisla
Najbolje rezultate magnetsko stezanje daje kod ravnih feromagnetskih dijelova, gdje postoji dovoljna kontaktna površina i odgovarajuća debljina obratka. Tipični primjeri su čelične ploče, prirubnice, izrezani komadi, pripremci ili poluproizvodi koje treba obrađivati s gornje strane i po obodu.
Vrlo dobro funkcionira i tamo gdje se dijelovi često mijenjaju i gdje je vrijeme presudno. Ako operater svakih nekoliko minuta otpušta stegu, čisti dosjedne površine i ponovno pozicionira obradak, magnetsko rješenje može značajno smanjiti taj gubitak. Kod ponovljenih serija razlika u produktivnosti može biti velika.
Još jedno prikladno područje su dijelovi koji bi se kod mehaničkog stezanja mogli saviti ili oštetiti. Magnet raspoređuje silu stezanja na veću površinu. Upravo zato se koristi kod finije obrade ploča i tankostijenih dijelova, ako to materijal i režim rezanja dopuštaju.
Gdje su ograničenja magnetskog stezanja
Najčešća pogreška je pretpostavka da je dovoljna samo maksimalna sila držanja navedena u parametrima. Ta vrijednost sama po sebi nije dovoljna. U stvarnoj primjeni treba uzeti u obzir kvalitetu kontakta, ravnost donje površine, debljinu obratka, razmak između polova i smjer opterećenja.
Problem nastaje kod materijala s niskom magnetskom vodljivošću ili kod neferomagnetskih metala poput aluminija, bakra ili određenih vrsta nehrđajućeg čelika. U tim slučajevima magnetsko polje ne može stvoriti zatvoreni krug i stezanje je slabo ili neupotrebljivo. Isto vrijedi i za dijelove s vrlo malom kontaktnom površinom ili s prekidanim kontaktom.
Ograničenje može predstavljati i sama tehnologija obrade. Grubo glodanje s velikim uklanjanjem materijala, agresivno bočno glodanje ili nagle promjene smjera rezanja stvaraju sile koje mogu biti nepovoljne za samostalno magnetsko stezanje. U takvim slučajevima često se koristi kombinacija magneta s graničnicima, bočnim osiguranjem ili pomoćnim napravama.
Permanentni ili elektropermanentni sustav
Pri odabiru se često razmatra tip magnetskog sustava. Permanentna rješenja su konstrukcijski jednostavna, stabilna i neovisna o stalnom napajanju. To je prednost tamo gdje je potrebna pouzdana uporaba bez složene instalacije.
Elektropermanentni sustavi su zanimljivi jer električnu energiju trebaju uglavnom samo prilikom promjene stanja. Nakon uključivanja ili demagnetizacije drže bez stalne potrošnje energije. U CNC okruženju to donosi dobru kombinaciju sigurnosti, upravljanja i mogućnosti integracije. Istovremeno, radi se o tehnički i financijski zahtjevnijem rješenju.
Izbor stoga ovisi o tipu proizvodnje. Za jednostavnija radna mjesta može biti dovoljno mehanički upravljano magnetsko stezanje. Za automatiziranije ili zahtjevnije primjene prikladniji su sustavi s kontroliranim uključivanjem, nadzorom stanja i preciznije definiranim radnim režimom.
Na koje tehničke parametre obratiti pozornost
Kod CNC glodanja ne treba gledati samo marketinški atraktivne brojke. Važni su razmak polova, dubina magnetskog polja, preporučeni raspon debljina obratka i ponašanje kod djelomičnog prekrivanja polova. Ti parametri izravno utječu na to hoće li magnet pouzdano držati konkretan dio u stvarnim uvjetima obrade.
Debljina obratka je ključna. Ako je dio previše tanak, magnetski tok se ne može dovoljno učinkovito zatvoriti i sila držanja opada. Kod masivnijih čeličnih dijelova rezultat je obično bolji. Zato uvijek treba procijeniti konkretnu kombinaciju materijala, dimenzija i kontaktne površine, a ne samo opću kompatibilnost s čelikom.
Važna je i kvaliteta dosjedne površine. Ljuske, nečistoće, strugotine ili neravnine stvaraju zračni razmak koji smanjuje silu držanja. Kod magnetskog stezanja čistoća površine je funkcionalni uvjet, a ne samo operativni detalj.
Točnost, vibracije i kvaliteta površine
Ispravno odabran CNC magnetski stezni uređaj poboljšava pristup alatu, ali točnost obrade ovisi o cijelom sustavu. Ako obradak nije dovoljno poduprt ili počne vibrirati tijekom rezanja, to će se odraziti na dimenzije i površinu. Sam magnet ne uklanja vibracije.
Kod tankih dijelova često je potrebno koristiti podloške, dodatke za polove ili tehnološke mostove kako bi se površina što ravnomjernije poduprla. Kod složenijih oblika mogu pomoći pomoćni graničnici koji ne preuzimaju vertikalno opterećenje, ali sprječavaju bočno pomicanje.
Ako je magnetsko stezanje pravilno projektirano, rezultat je stabilniji proces nego kod improviziranog mehaničkog stezanja. Ako se podcijeni geometrija dijela ili smjer sila, prednost brzog postavljanja brzo se gubi zbog rizika pomicanja obratka.
Kada odabrati kombinirano stezanje
U mnogim pogonima pitanje nije magnet ili stega. Razumnije je razmišljati o kombinaciji. Magnet osigurava osnovno površinsko stezanje, a mehanički elementi omogućuju pozicioniranje, orijentaciju ili osiguranje od bočnog pomicanja.
Takav pristup je posebno prikladan za dijelove nepravilnog oblika, kod prekidnog rezanja ili kada je potrebno agresivnije glodanje uz zadržavanje dobrog pristupa većini obrađivanih površina. Kombinirano rješenje također smanjuje potrebu za velikom rezervom sile držanja, jer pojedini elementi dijele funkcije.
Za konstruktora ili tehnologa to je često najpraktičnije rješenje. Umjesto traženja univerzalnog steznog sustava, projektira se rješenje prema konkretnom dijelu, stroju i proizvodnom taktu.
Kako postupiti pri odabiru za konkretnu proizvodnju
Kako bi magnetsko stezanje pouzdano funkcioniralo, odabir mora proizlaziti iz stvarnih proizvodnih uvjeta. Prvi korak je određivanje materijala i minimalne debljine obratka. Drugi je procjena vrste operacija – ravno glodanje, obodno glodanje, završna obrada ili grubo glodanje.
Slijedi analiza kontaktne površine i smjera glavnih sila. Kod punog dosjeda čelične ploče magnet može biti vrlo učinkovit. Kod malih segmenata ili dijelova s izrezima situacija se mijenja. Tada treba provjeriti koliko će polova stvarno biti aktivno i hoće li nastati slaba mjesta.
Važno je i pitanje rada i održavanja. U industrijskom okruženju važno je rješenje koje nije samo funkcionalno, nego i dugoročno održivo. Stručno savjetovanje pri odabiru često je vrijednije od samih kataloških podataka. Zato se kod zahtjevnijih primjena isplati surađivati s tehničkim dobavljačem koji može procijeniti cijeli proces, a ne samo prodati komponentu.
Tvrtke poput SELOS Magnety dolaze do izražaja upravo u takvim situacijama, gdje je potrebno povezati izbor proizvoda s tehničkom validacijom, servisom i stvarnom dostupnošću rješenja.
Najčešće pogreške pri uvođenju magneta u CNC proizvodnju
Jedna od najčešćih pogrešaka je podcjenjivanje faze testiranja. Magnetsko stezanje treba testirati na konkretnim dijelovima i u stvarnim uvjetima rezanja, a ne preuzeti samo iz tablica. Razlika između teorijske i stvarne sile držanja može biti značajna.
Drugi problem je zanemarivanje čistoće površine i nepravilno postavljanje obratka. Čak i kvalitetan sustav gubi učinkovitost ako se između polova nalaze strugotine ili ako dio ne leži ravnomjerno. Treća česta pogreška je pretjerano oslanjanje na magnet bez bočnih graničnika tamo gdje sile djeluju prvenstveno vodoravno.
Kakav rezultat donosi ispravno rješenje
Ako se tim faktorima posveti pažnja od samog početka, magnetsko stezanje može donijeti značajnu uštedu vremena i bolju organizaciju radnog mjesta. Ne kao univerzalno rješenje, već kao precizno odabran alat za određeni tip proizvodnje.
Kod CNC glodanja najviše se isplate rješenja koja odgovaraju stvarnom procesu, a ne samo tehničkim specifikacijama. Zato ima smisla procjenjivati magnet prema konkretnom dijelu, stroju i načinu obrade – tek tada se vidi radi li se o dobroj investiciji ili kompromisu koji se u praksi ne isplati.